行业新闻
-

无铅回流焊的温度基准值
无铅 回流焊 的工艺窗口相比有铅焊料更窄,行业内不同组分的无铅焊料熔点存在差异:锡铜合金焊料熔点约 227 ℃,主流的锡银铜合金焊料熔点约 217 ℃,焊接温度低于该阈值时焊料无法完全熔融。如果设备绝缘性能不合格,显示测温值会和焊料的实际温度出现偏差,需定期用炉温测试仪完成校准。 由于无铅焊料熔点更高,回流阶段的温度曲线需设计得更平缓,精准平衡峰值温度与熔融时长( TAL )的要求,同时避免耐热性差的元件过温损坏。可采用回流区反峰设置方案,倒数第二个加热温区的温度设置高于最后一个温区,让热量快速传导进入 PCB...
新闻中心 / 行业新闻 / 2026-08-22 -
全电脑无铅热风回流焊设备常识
全电脑无铅热风 回流焊 设备常识 加热器结构:核心部件为内置高级镍铬电热丝的金属发热管,管内填充高导热镁粉材质,可快速将热量传导至外部蓄热金属板与炉内空气腔体。 加热原理:蓄热板通孔输出的高温热风经过变速结构调整后以层流状态到达 PCB 表面、元件与锡膏,通过热对流完成热量交换,保障炉内温度场均匀,不同吸热属性的工件温度一致性达标。 该加热方式的核心优势:可实现异形元件底部阴影区域的直接加热,热量直达焊盘与焊料本体,避免元件局部过热,全板面不同位置、不同规格元件的温度可实现精准均衡,还可适配柔性 PCB...
新闻中心 / 行业新闻 / 2026-08-19 -
BGA回流焊的锡球回流原理
BGA 封装焊点完全隐藏在元件下方, 回流过 程中锡球的冶金结合分为两大核心阶段: 预热阶段:该段升温速率需控制在 5 ℃ /s 左右,缓慢加热让锡膏内的有机溶剂逐步挥发,避免升温过快引发锡珠飞溅,同时缓解元件内部热应力,防止大尺寸 BGA 出现封装开裂。该阶段助焊剂充分活化,彻底清除引脚、焊盘、锡粉颗粒表面的氧化层与污染物,为后续熔融润湿提供洁净的结合面。温度抬升至焊料熔点区间后,独立的锡粉颗粒逐步熔融汇聚,通过润湿效应爬升到所有可接触的金属表面,逐步成型为焊点。...
新闻中心 / 行业新闻 / 2026-08-17 -
通孔插装回流焊接技术介绍
通孔插装是传统电子元件装配技术,流程是先在 PCB 上加工对应规格的镀通孔,在焊盘区域涂覆印刷锡膏后,将插件元件引脚插入通孔内,带少量锡膏进入孔内,再通过回流工艺让锡膏熔融固化完成元件互连,该工艺对通孔尺寸公差要求严格,必须略大于元件引脚直径才能实现正常组装。传统通孔插装元件受封装尺寸限制,难以适配高密度、细间距封装场景,当前应用占比逐步降低。 过往插件元件主流采用波峰焊工艺,但该工艺焊料消耗量极大,无法与当前 SMT 主流的全板面回流工艺兼容,如果 PCB...
新闻中心 / 行业新闻 / 2026-08-12 -
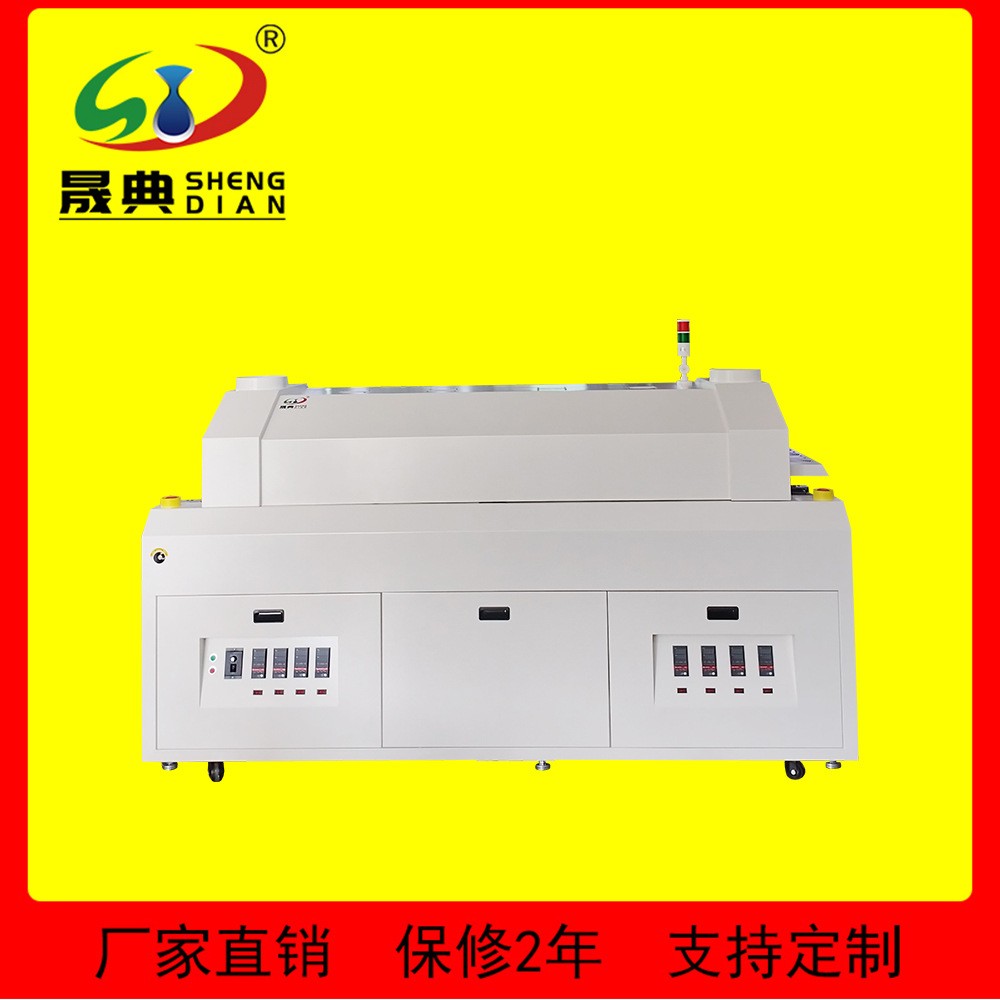
回流焊设备温区分配规则
回流焊的温区划分逻辑完全围绕焊接全流程的温度需求、元器件耐温特性设计,保障各阶段温度精准可控,最终输出稳定的焊接质量,主流的温区框架分为四大核心模块: 预热区:作为焊接流程的首个温区,以平缓的速率将板件温度抬升至预设值,充分排出元件与 PCB 内部残留的水分、有机挥发物,避免后续高温段出现炸锡、元件热冲击问题。 焊锡熔融区:是整个回流工艺的核心高温段,该区间温度高于焊料熔点,保障焊锡充分熔融,在元器件引脚与 PCB 焊盘之间生成牢固的冶金连接,具体温度需结合焊料属性、元件耐温阈值适配设置。...
新闻中心 / 行业新闻 / 2026-08-07
 QQ客服