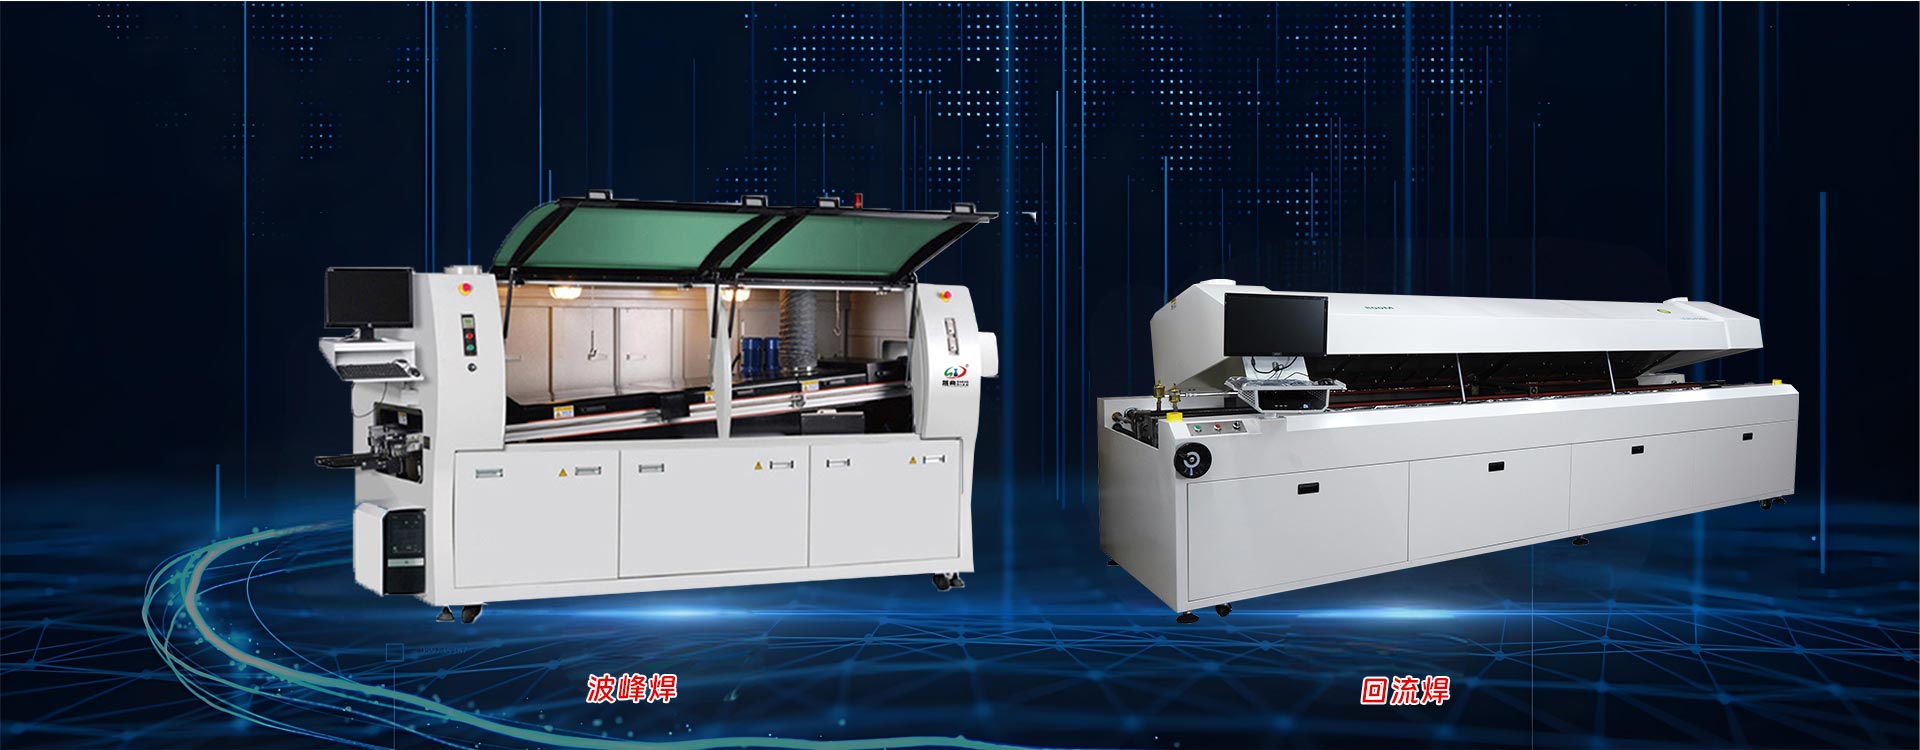
无铅技术对回流焊的要求
- Author:晟典电子
- Source:
- Date:2025-07-21 14:44:14
- View:1423
无铅技术对回流焊设备及工艺提出以下核心要求:
一、设备性能要求
温区数量与长度
至少需配置8个温区,优选≥10温区,以满足复杂温度曲线调控需求。
加热区长度越长,越利于温度曲线的精确控制。
温度控制精度
温度波动需≤±0.2℃,确保焊接稳定性。
传输带横向温差≤±2℃,防止局部过热或冷焊。
最高加热能力
加热上限需≥250℃,适配无铅焊料高熔点特性(通常245-260℃)。
二、工艺参数规范
温度曲线设置
预热区:升温速率0.7-1.5℃/s,避免热冲击45;温度100-180℃,时间60-120秒。
回流区:峰值温度220-250℃,持续时间30-90秒27;冷却速率≥6℃/s,减少热应力。
材料适配性
焊料需符合Rohs标准的锡银铜合金;
助焊剂必须为无铅专用型,卤素含量≤0.1%。
三、质量控制与安全
实时监测
设备需内置或外接温度曲线采集器,实时校准炉温。
焊后检测
强制执行X光检查、剪切测试、拉力测试等全项目检测。
安全防护
配备酸性气体过滤系统,控制焊接烟雾污染;
操作人员需穿戴防护装备,严格培训无铅工艺风险。
关键差异:相比有铅工艺,无铅回流焊需更高温区数量(8温区起步)、更严温差控制(±2℃)、更快冷却速率(>6℃/s),并匹配专用焊料及助焊剂。
上一个
回流焊设备的操作流程与方法
 QQ客服