行业新闻
-
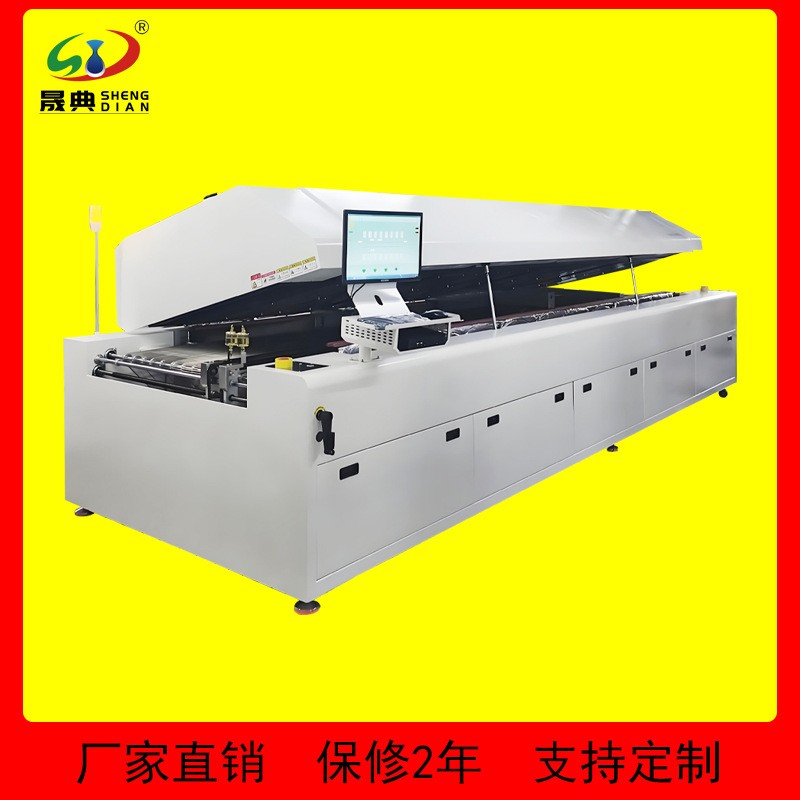
电子厂选型回流焊设备时温区数量的选型方法
很多厂商存在选型误区,认为盲目选购大温区设备就能满足生产需求,实际上该方案性价比极低,还会造成车间空间浪费,可结合自身实际生产场景按需选型: 大产能 SMT 代工厂:面向大批量量产场景,优先选择 8~10 温区的回流焊设备,搭配适配的网带运行速度即可覆盖产能需求。 小批量产、实验室场景:如果生产规模较小,仅用于打样、小批量试制或研发测试,选择 4~6 温区的经济型回流焊即可,该类设备可适配常规贴片机的生产节拍,满足主流锡膏厂商的回流工艺窗口要求,输出稳定高质量的焊接效果,不会造成设备资源闲置浪费。...
新闻中心 / 行业新闻 / 2026-08-06 -
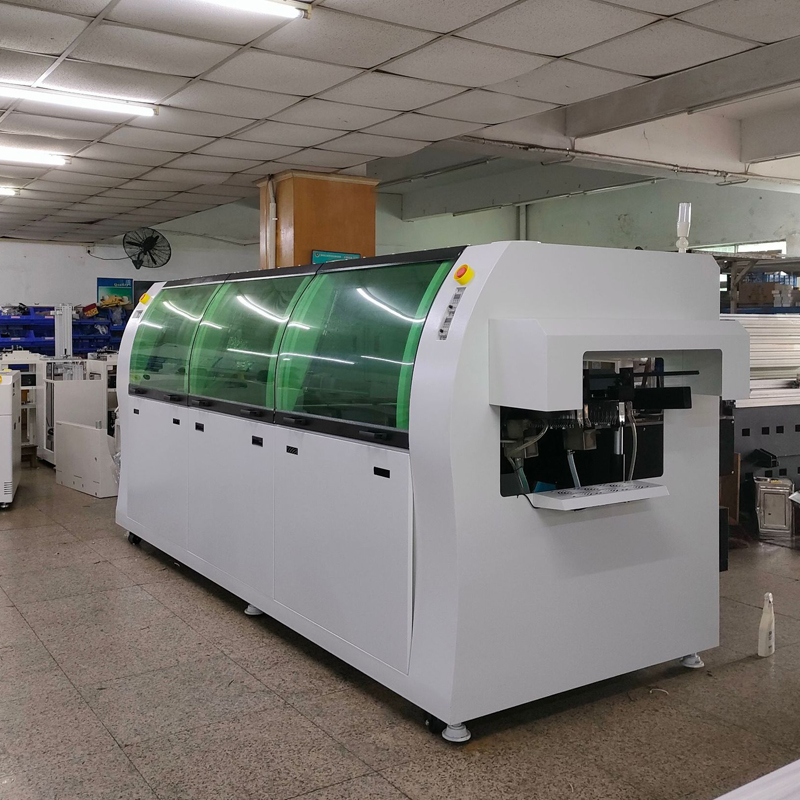
影响无铅波峰焊温度设置的核心因素
无铅 波峰焊 是当前主流的环保焊接工艺,以无铅锡合金替代传统含铅焊料,温控参数的合理性直接决定最终焊接质量与产品长期可靠性,核心影响因素覆盖 6 个维度: 作业环境温湿度:车间环境的实时温湿度会直接干扰焊接热传导效率,设置温控参数时必须同步考虑现场环境条件带来的变量。 无铅焊料合金特性:不同组分的无铅焊锡合金熔点、流动性存在明显差异,必须结合所用焊材的参数适配专属焊接温度,保障焊锡充分熔融、均匀填充焊点。...
新闻中心 / 行业新闻 / 2026-08-05 -
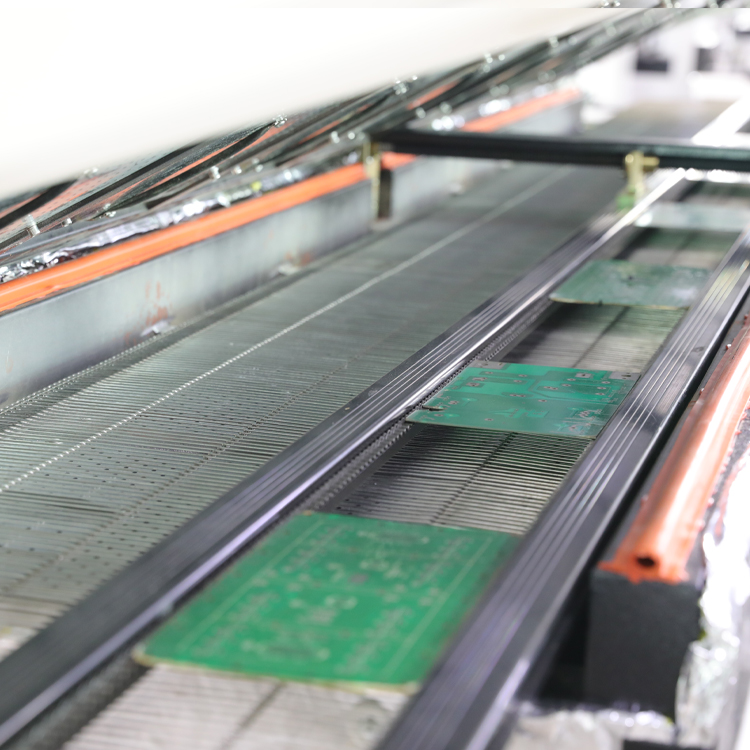
怎么设置无铅回流焊温度
无铅 回流焊 的温控配置是工艺管控难点,以市面上主流的 Sn/Ag/Cu 体系无铅锡膏(配比 96.5/3.0/0.5 ,熔点 217 ℃)为例,标准温区参数配置方案如下: 预热区温度配置:该阶段升温至 175 ℃的总时长控制在 100 秒左右,对应升温速率约 1.49 ℃ /s ,测试环境室温 26 ℃时,温度抬升差值为 149 ℃,通过该参数设置可保障预热过程平缓均匀,避免热冲击损伤元件。 恒温区温度配置:该段温度稳定维持在 200 ℃左右,持续时长 80...
新闻中心 / 行业新闻 / 2026-08-04 -
怎么处理SMT红胶过回流焊后元器件浮高问题
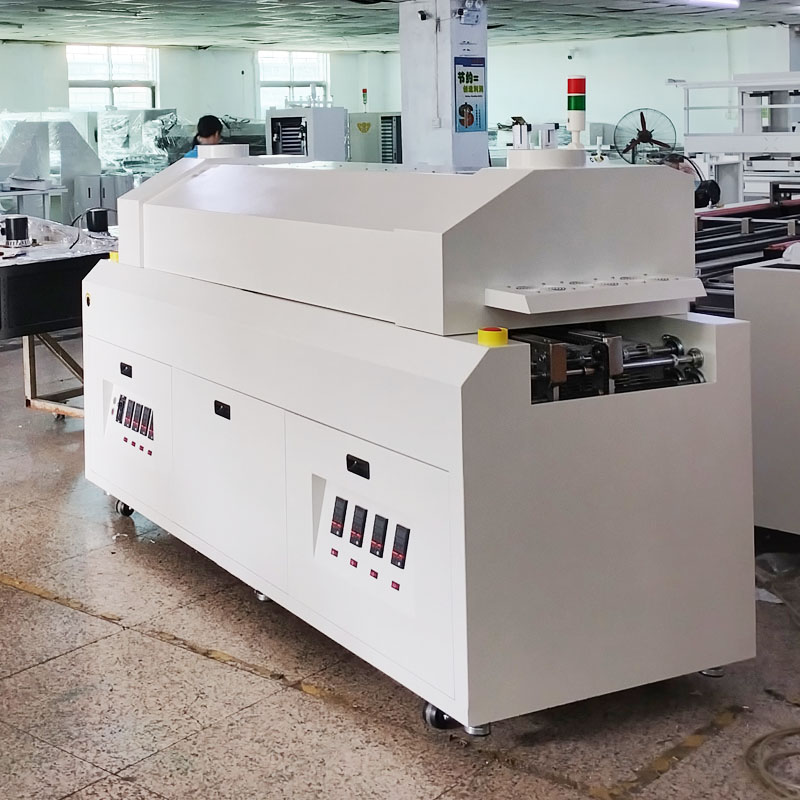
红胶经过 回流焊 固化处理后,如果出现贴装元器件浮高的问题,潜在诱因包括: (1) 升温速率过快,导致红胶受热膨胀程度超出阈值; (2) 红胶内部残留的气泡占比过高; (3) 回流焊贴装元器件时,贴片位置参数设置不合理。 对应的处理方案: 参考 IPC610C 标准执行,所有判断标准最终以客户提出的要求为准,客户满意是最终验收标准。 严格管控胶水品质:胶水的使用和存储都要符合规范要求(常规需要在 0~4...
新闻中心 / 行业新闻 / 2026-07-18 -
无铅回流焊焊接的五个执行步骤(3)
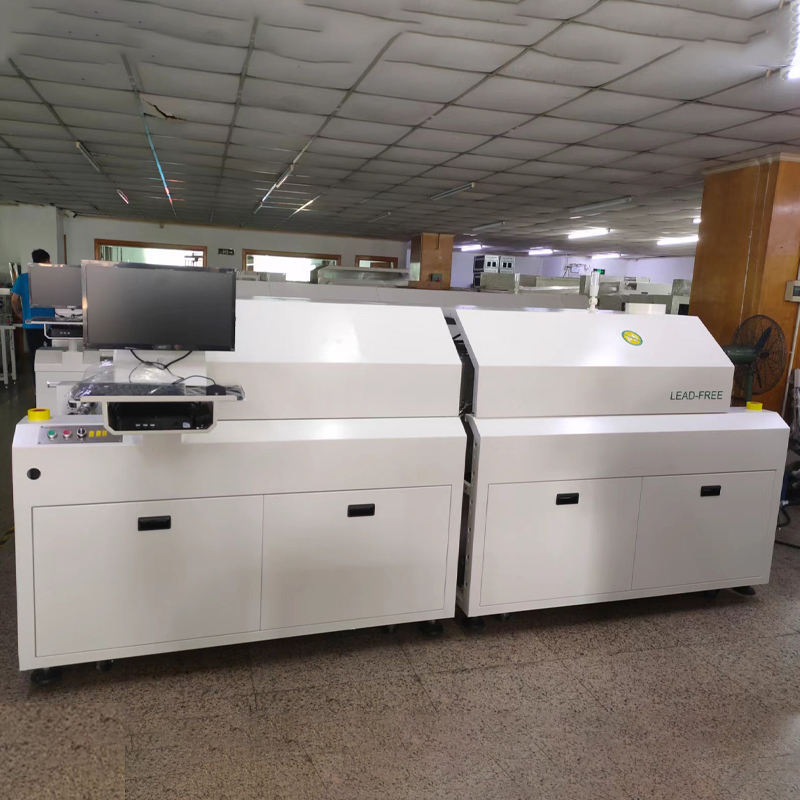
开展焊接样品可靠性测试 :还需要对焊接完成的样品开展可靠性测试,核验产品品质是否达到预设标准。如果没有达标,要定位问题根源并针对性处理,直到完全满足要求。一旦焊接产品的可靠性验证通过,回流焊无铅焊接工艺的开发就正式完成,这套工艺就可以直接应用到规模化量产环节。进入量产阶段后,依旧需要持续对工艺参数进行校验管控,维持工艺始终处于受控状态。 回流焊 动态管控和持续优化工艺...
新闻中心 / 行业新闻 / 2026-07-16
 QQ客服