Smt线路板上料机参数设置与调整
- Author:晟典电子
- Source:
- Date:2025-07-24 15:52:08
- View:1003
Smt线路板上料机参数设置与调整的核心步骤及要点:
一、基础参数设置流程
板料规格匹配
调整定位装置与夹爪行程,精确匹配PCB板的长度、宽度及厚度(典型兼容范围:50×50mm ~ 625×510mm,板厚0.6-4.0mm)。
设置升降步距(10/20/30/40mm多档可选),确保料框内PCB逐层顶升高度准确。
传输节奏同步
通过触摸屏设定传送速度(0~10板/分钟),需与下游SMT贴片机或冲床节拍匹配。
调节推板气缸动作间隔,避免堆叠卡板(单次处理时间≤3.5秒为优。
设备联动配置
启用SMEMA接口协议,通过四芯信号线同步上下游设备启停信号。
在控制面板切换至“联动模式”,验证上料机与冲床/贴片机的信号响应延迟(需≤0.5秒)。
二、关键参数校准方法
定位精度校准:
使用中心拍板机构自动校正PCB位置,通过限位块微调对角偏移(精度±0.1mm)。
测试推板气缸泄压功能:在触摸屏降低气压至0.3Mpa,观察PCB是否因推力不足偏移 。
安全阈值设定:
过载保护值:根据设备最大负载(如260kg),在PLC中设定电流阈值触发停机 。
紧急停机响应:测试急停按钮与声光报警模块的联动时效(需≤0.2秒)。
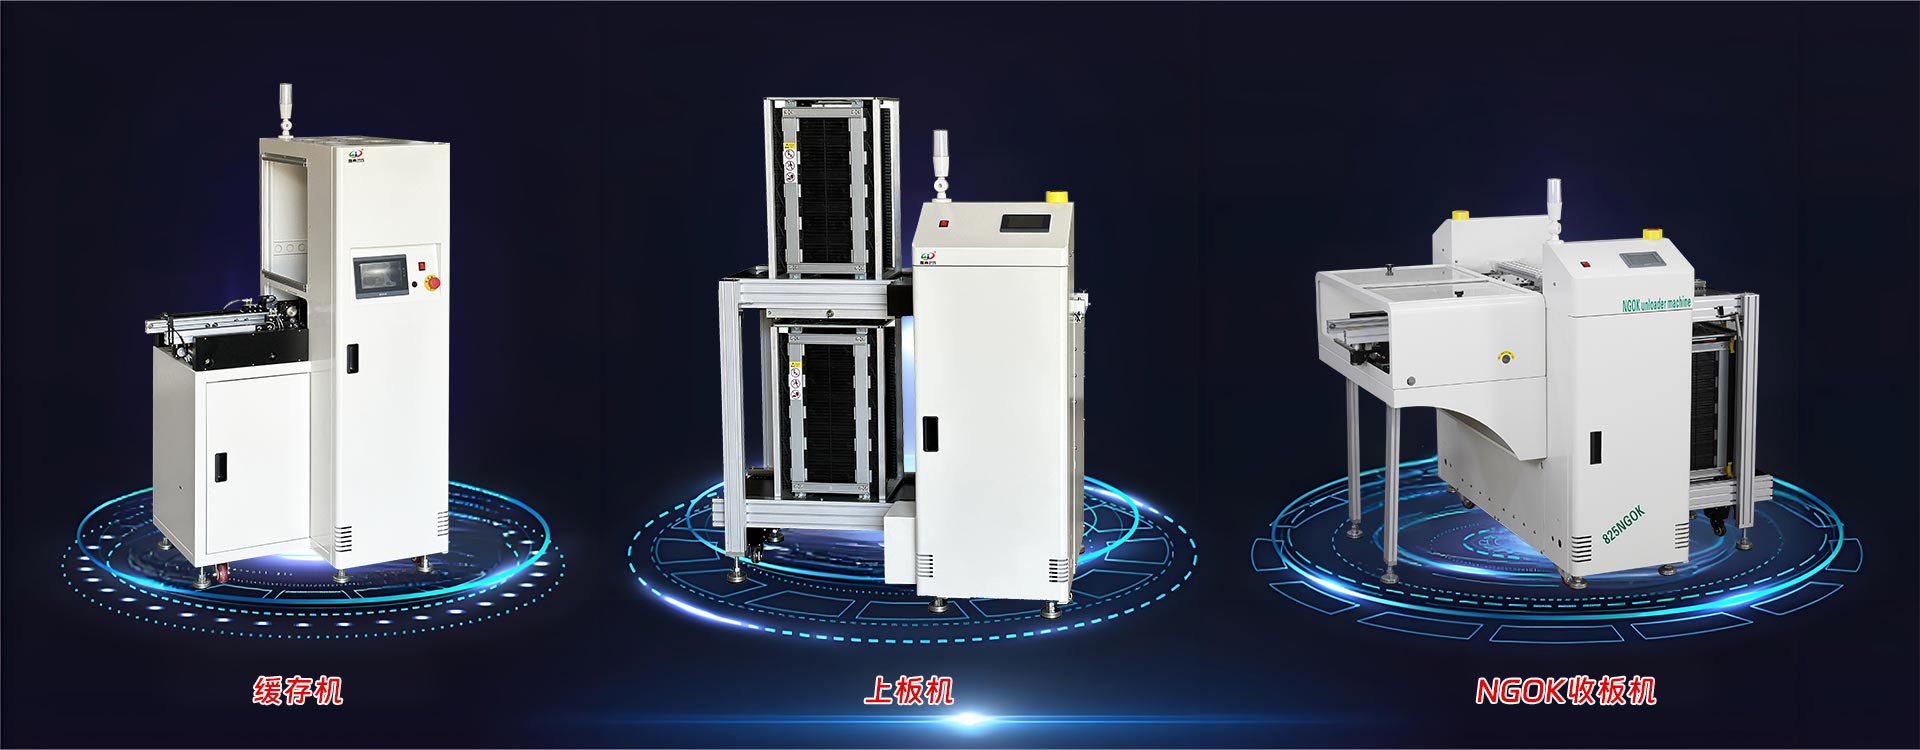
此处插入图片组件,展示控制面板参数界面及定位机构示意图
三、故障调试与维护
常见问题处理
板料偏移:检查光电开关灵敏度(欧姆龙传感器),清洁感应镜头并重新校准零点。
升降卡顿:排查滚珠丝杆润滑状态,添加专用润滑油并重启升降电机。
周期性维护
每日清理吸盘/夹爪残留锡渣,每月检查气缸密封圈磨损。
每季度校准称重传感器(HBM模块),避免负载计量误差导致过载失效。
 QQ客服