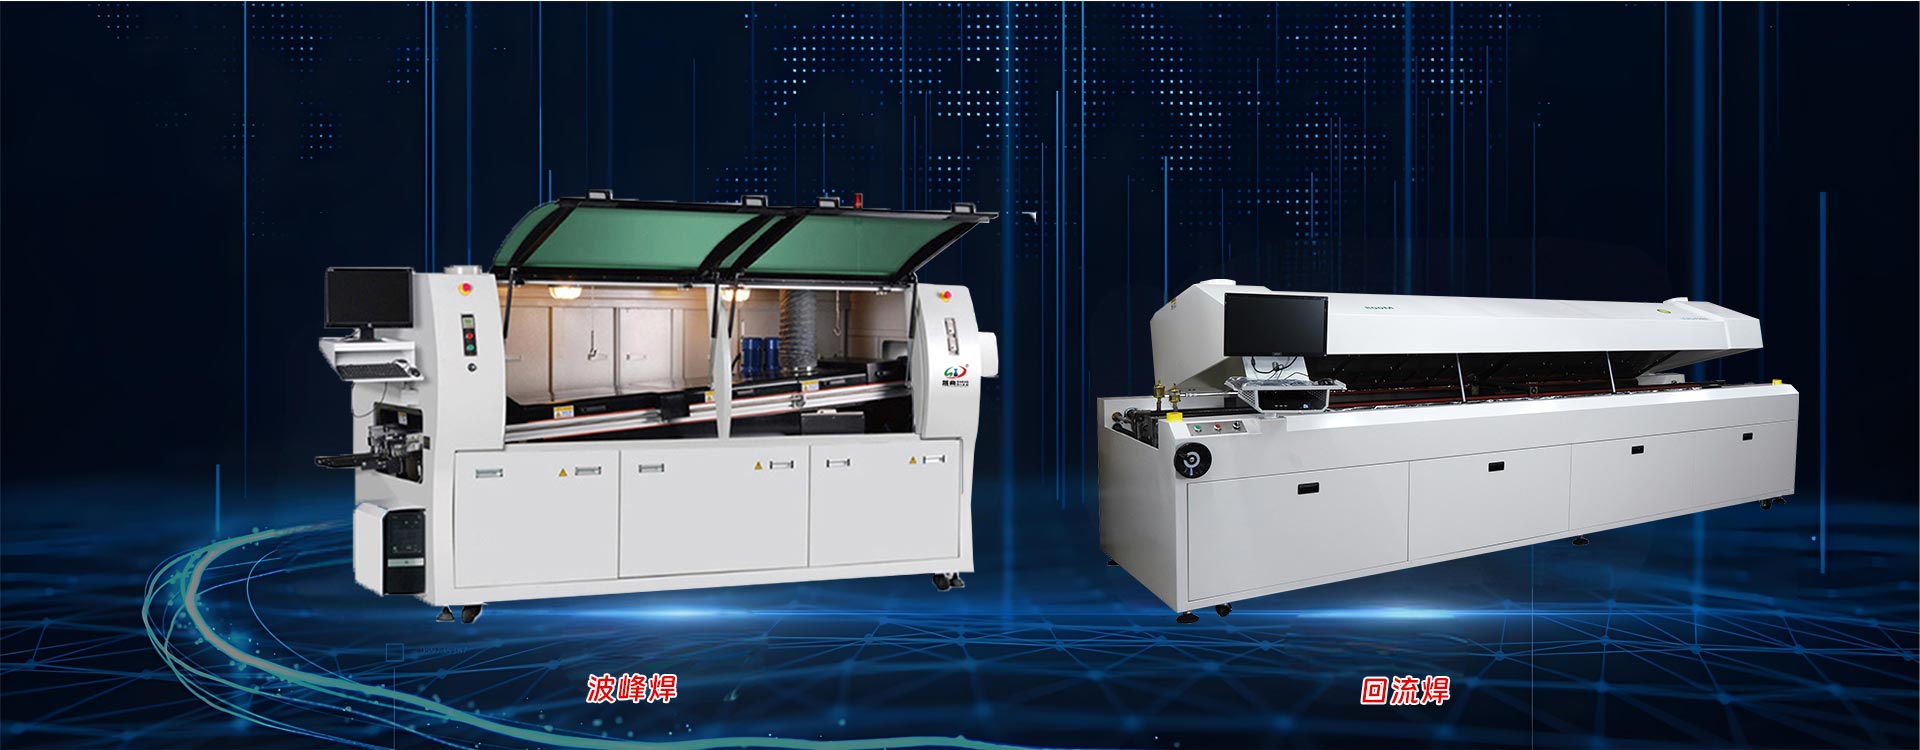
航空航天领域——真空回流焊
- Author:晟典电子
- Source:
- Date:2026-09-20 10:29:26
- View:2
航空航天领域的回流焊以真空回流焊为核心工艺,相比普通消费电子回流焊,它对焊接可靠性、低空洞率、焊点纯净度有近乎苛刻的要求,适配航空航天电子设备在高温、高压、高振动、强辐射等极端环境下的使用需求。以下是其完整工艺流程:
一、深圳市晟典电子设备生产的航空航天回流焊前置准备环节
PCB与元器件预处理:严格管控进厂元件的存储环境,温度控制在40℃以内、湿度70%RH以下,元件使用期不超过6个月,提前清除焊盘、元件引脚表面的氧化物与污染物,避免后续出现润湿不良问题。
高精度锡膏印刷:选用适配航空航天高可靠性要求的专用锡膏,控制印刷厚度约100μm,保证印刷精度,同时适当缩小焊区宽度,减少焊料熔融时对元件端部产生的表面张力,降低立碑风险。
高精度贴片:采用高精度贴装设备完成SMT元器件的贴装,保证贴装位置偏差控制在极小范围内,避免出现偏移、虚焊隐患。
二、核心温度与真空控制环节
该环节在真空回流焊炉内完成,全程遵循四段式热传递模型,叠加专属真空控制步骤:
预热区:以1~3℃/s的速率将PCB从室温升至约150℃,避免升温过快产生热冲击损坏元件,同时充分蒸发焊膏中的溶剂,防止焊膏飞溅。
保温区:在150~180℃区间维持60~120秒,激活助焊剂、彻底去除焊盘与元件引脚表面的氧化物,让整块PCB的所有元件温度趋于均匀,消除温差。
回流区:将温度快速提升至峰值210~245℃(适配无铅焊膏),超过焊膏熔点后,在回流峰值区后段启动抽真空操作,快速排出焊点内部的气体,将焊点空洞率控制在极低水平,远低于普通回流焊的空洞率标准,同时真空环境可有效防止焊接过程中金属氧化,保证焊点纯净度。
冷却区:以3~6℃/s的速率快速降温至150℃以下,让熔融焊料快速凝固,形成细晶组织,提升焊点的机械强度与抗疲劳能力,保障焊点长期可靠性。
三、晟典航天回流焊的后续检测与验证环节
全外观与无损检测:对所有焊点进行100%外观检查,搭配X射线检测排查内部隐藏的空洞、虚焊、脱焊缺陷,杜绝不合格品流出。
极端环境模拟测试:将焊接完成的航空航天电子组件送入测试环节,依次开展高温、低温、高振动、强冲击等环境模拟测试,验证焊点在极端工况下的稳定性与可靠性,确保满足航天任务的使用要求。 QQ客服