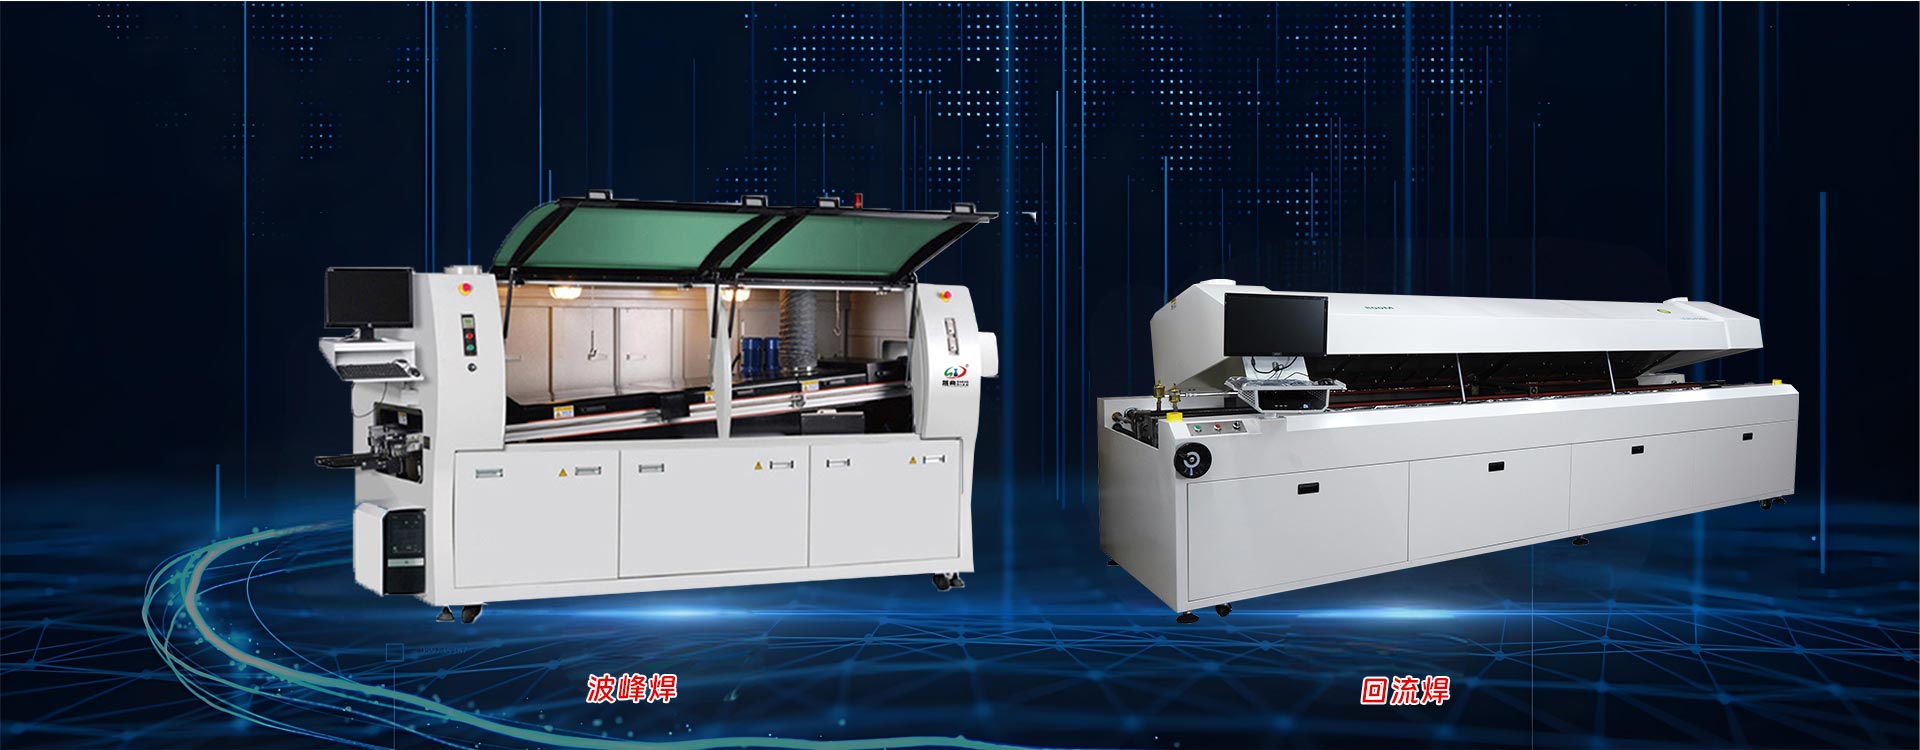
SMT浸焊机作业指导书
- Author:晟典电子
- Source:
- Date:2025-07-25 16:39:07
- View:881
SMT浸焊机作业指导书的核心操作规范:
一、操作流程
设备预热
提前60分钟开启电源,温度设定为260±5℃(需通过温控表校准)。
确认气压值稳定在0.5MPa(若设备含气压系统)。
助焊剂浸涂
用夹具夹持PCB板,仅使铜箔面接触助焊剂液面,避免元件面沾染。
浸焊操作
将PCB与锡液呈30°斜角缓慢浸入,浸入深度为板厚的50%-70%。
浸焊时间:3-5秒,随后以30°角匀速提起。
每浸焊4片PCB需刮除锡面氧化物,保持锡液清洁。
冷却处理
浸焊后立即将PCB移至安全区域自然冷却,严禁触碰未冷却板。
完全冷却后侧放于防静电器具中,不同机型分区存放防止摩擦。
二、安全与防护要求
个人防护
全程佩戴接地的防静电手环。
操作时身体距锡槽30-50厘米,避免焊锡飞溅烫伤。
设备安全
严禁运行时徒手接触设备内部或设定全自动模式。
异常情况立即按下紧急开关并上报。
三、质量控制要点
焊前检查
确认元件插装到位,无偏移/浮起现象。
锡膏使用前搅拌3-5分钟,未用锡膏超过12小时需冷藏。
焊后检验
目视检查:焊点无漏焊、虚焊、短路、锡珠或拉尖。
借助放大镜确认IC无反向、移位及少件/多件问题。
发现不良品用红色箭头标签标识并记录报表。
四、设备维护
每日维护
关机后彻底清洗钢网/刮刀,清理锡渣及助焊剂残留。
酒精清洁设备表面,保持工作区无杂物。
上一个
SMT浸焊机关键使用技巧
 QQ客服